На этой странице4
Ножи для комбинированных пресс-ножниц: стандарты прочности и технологии производства
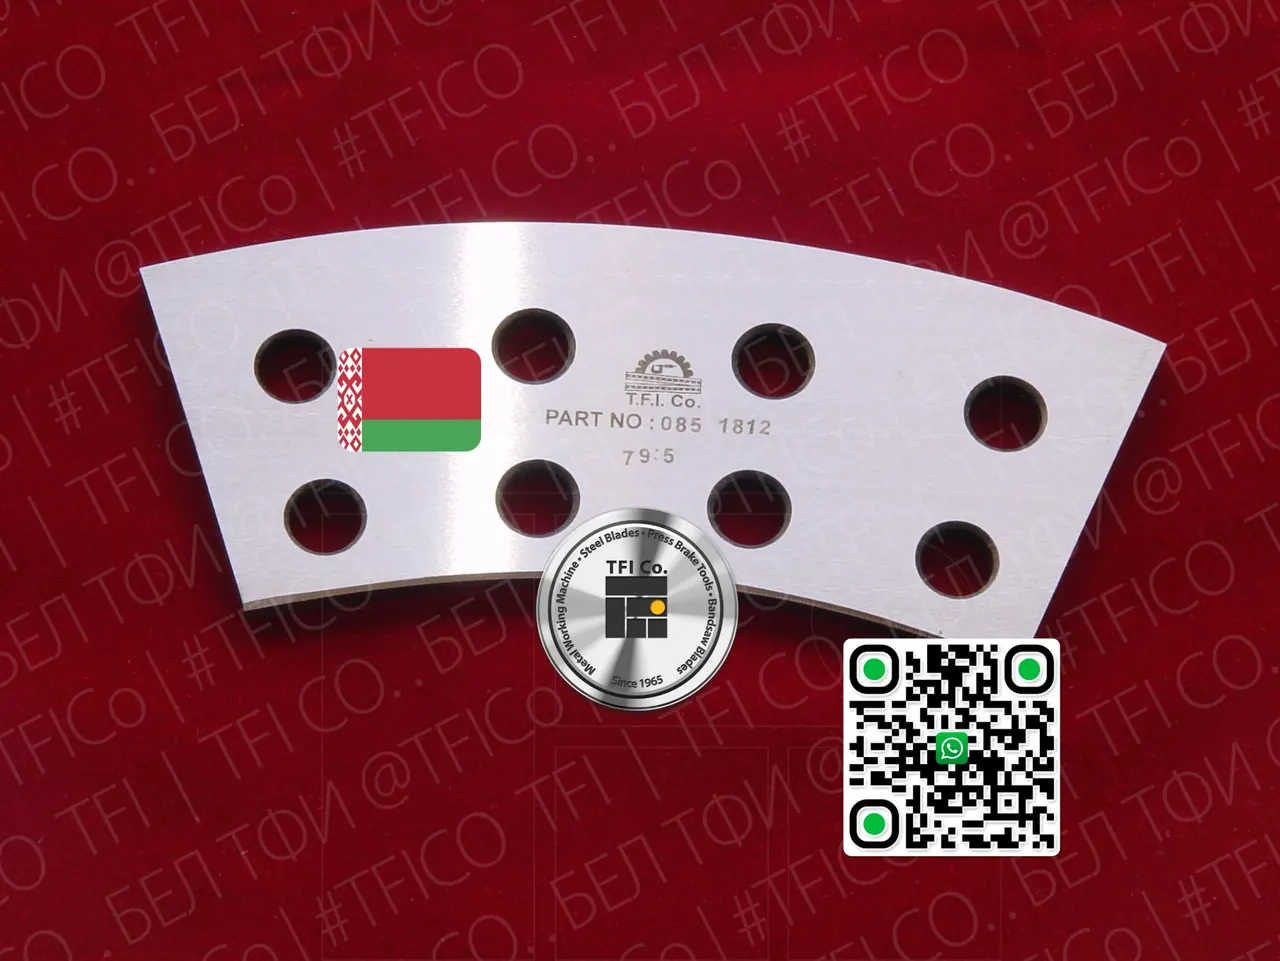
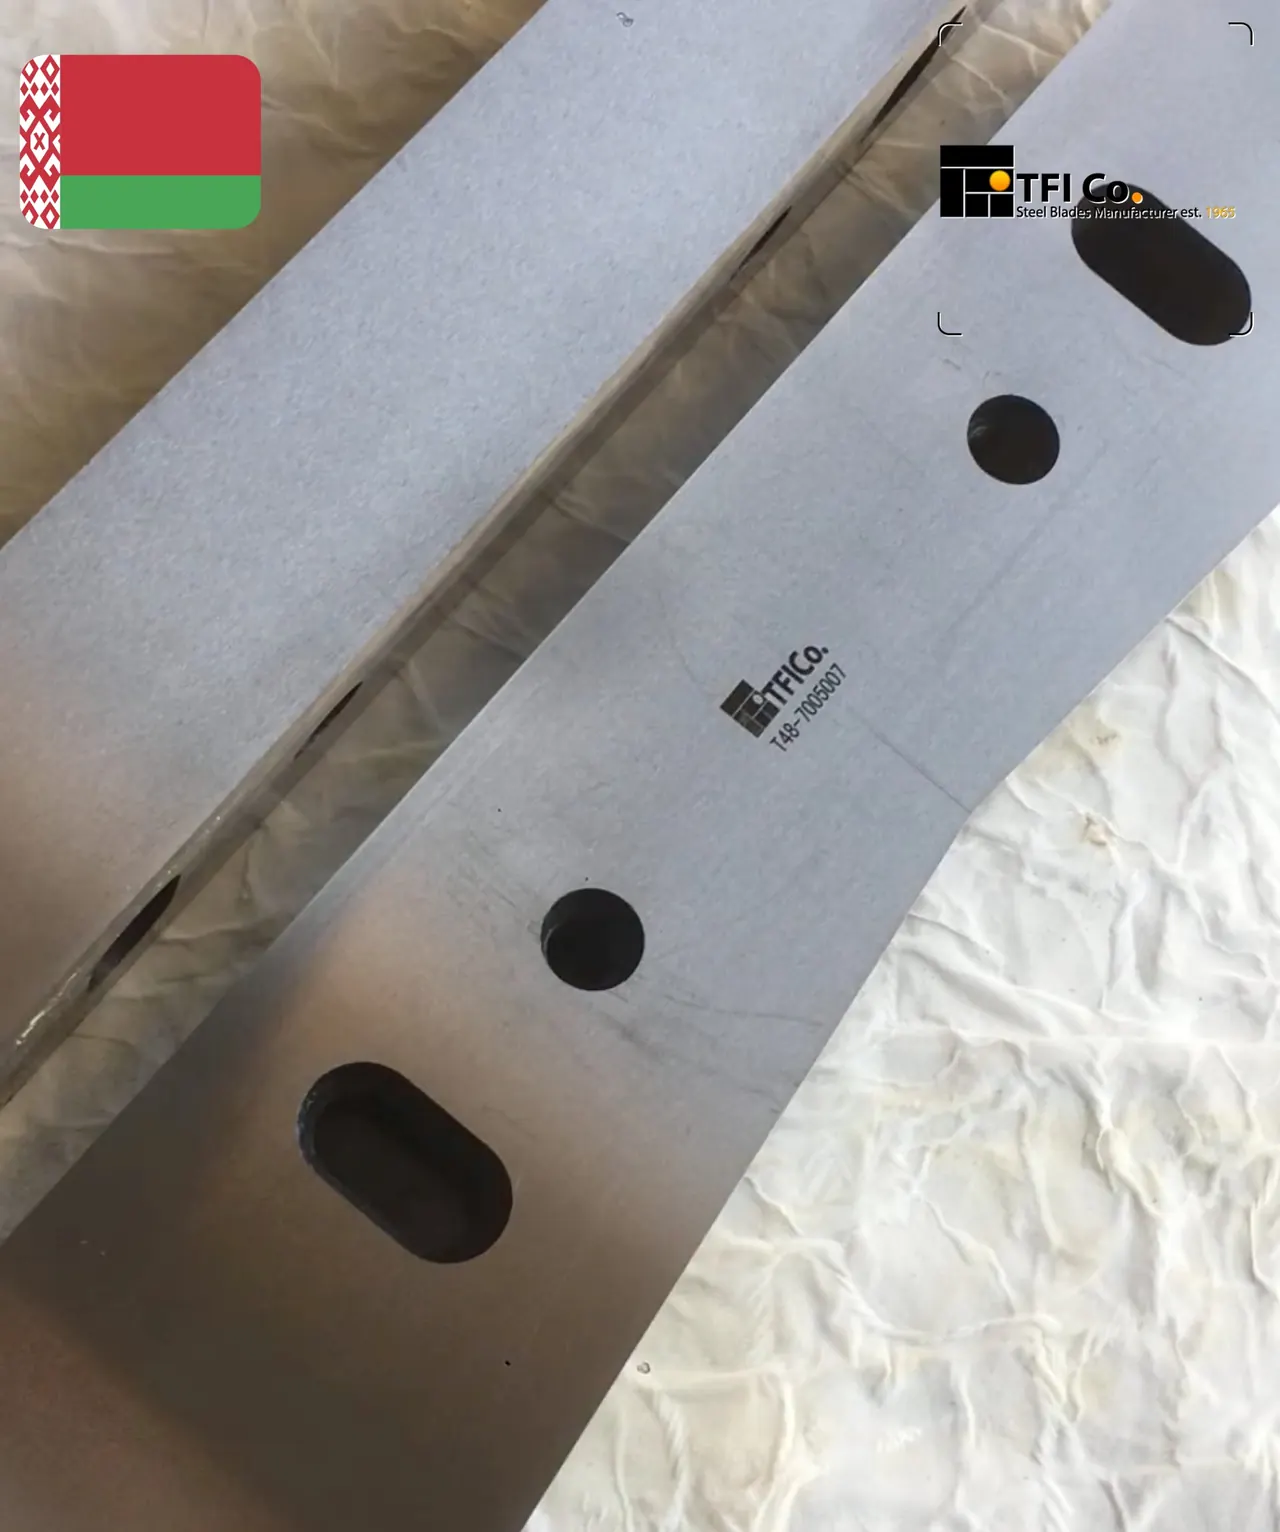
Ножи для комбинированных пресс-ножниц подвергаются экстремальным механическим нагрузкам при резке листового металла, сортового профиля и арматуры. Любое несоответствие в металлургическом составе сплава или технологии его обработки неизбежно приводит к преждевременному износу и сколам кромок. Компания TFI Co производит высококачественные гильотинные и многофункциональные промышленные ножи в строгом соответствии с жесткими отраслевыми стандартами.
1. Выбор конструкционных материалов
Сталь D2 (аналог Х12МФ)
признанный эталон для холодной резки, обеспечивающий максимальную износостойкость при высоких объемах заготовительного производства.
Сталь S7
сверхударопрочная инструментальная сталь, эффективно предотвращающая сколы и разрушение инструмента при динамических нагрузках и резке толстолистового или твердого проката.
Сталь H13 (аналог 4Х5МФ1С)
обладает превосходной термостойкостью и стабильностью характеристик, применяется преимущественно для горячей резки металла.
Сталь D2 (аналог Х12МФ)
признанный эталон для холодной резки, обеспечивающий максимальную износостойкость при высоких объемах заготовительного производства.
Сталь S7
сверхударопрочная инструментальная сталь, эффективно предотвращающая сколы и разрушение инструмента при динамических нагрузках и резке толстолистового или твердого проката.
Сталь H13 (аналог 4Х5МФ1С)
обладает превосходной термостойкостью и стабильностью характеристик, применяется преимущественно для горячей резки металла.
2. Технологический процесс изготовления
Ковка
метод горячей объемной ковки уплотняет внутреннюю структуру зерна стали, многократно повышая прочность готового изделия на излом и растяжение.
Черновая обработка
формирование точной геометрии будущих ножей и подготовка крепежных отверстий на современных металлообрабатывающих станках с ЧПУ.
Термообработка
закалка в вакуумных печах с последующим контролируемым отпуском для достижения оптимального баланса твердости (58–62 HRC) и ударной вязкости стали.
Прецизионное шлифование
финишная обработка на магнитно-шлифовальных станках с точностью до сотых долей миллиметра для обеспечения идеальной плоскостности сопрягаемых поверхностей и остроты режущих кромок.
Ковка
метод горячей объемной ковки уплотняет внутреннюю структуру зерна стали, многократно повышая прочность готового изделия на излом и растяжение.
Черновая обработка
формирование точной геометрии будущих ножей и подготовка крепежных отверстий на современных металлообрабатывающих станках с ЧПУ.
Термообработка
закалка в вакуумных печах с последующим контролируемым отпуском для достижения оптимального баланса твердости (58–62 HRC) и ударной вязкости стали.
Прецизионное шлифование
финишная обработка на магнитно-шлифовальных станках с точностью до сотых долей миллиметра для обеспечения идеальной плоскостности сопрягаемых поверхностей и остроты режущих кромок.
3. Ключевые факторы эффективности и долговечности
Межножевой зазоÑ
настраивается строго в пределах 5–10% от толщины разрезаемой заготовки. Неправильно выставленный зазор приводит к выкрашиванию рабочих кромок ножей или критической деформации среза металла.
Многосторонняя конструкция
большинство ножей имеют четыре рабочие кромки. При затуплении одной из сторон нож просто переворачивается, что в четыре раза увеличивает ресурс инструмента и существенно снижает эксплуатационные расходы производственного цеха.
Межножевой зазоÑ
настраивается строго в пределах 5–10% от толщины разрезаемой заготовки. Неправильно выставленный зазор приводит к выкрашиванию рабочих кромок ножей или критической деформации среза металла.
Многосторонняя конструкция
большинство ножей имеют четыре рабочие кромки. При затуплении одной из сторон нож просто переворачивается, что в четыре раза увеличивает ресурс инструмента и существенно снижает эксплуатационные расходы производственного цеха.
- Раздел
- 02 Промышленный производитель
- Обновлено
- 5 ноября 2026 г.
- Время чтения
- Чтение 2 мин
Обсудите это с нашей командой
Скажите, что вам нужно, и наша команда ответит по электронной почте.
Отправить запрос